En tant que fabricant expérimenté de pièces moulées en aluminium,XuxingfournitMoulage sous pression basse pressiondes solutions pour les applications industrielles qui nécessitent un remplissage métallique contrôlé, une qualité constante et des performances mécaniques fiables. Comprendre ce processus aide les ingénieurs et les équipes d'achat à sélectionner la bonne méthode de fabrication pour les composants exigeants.
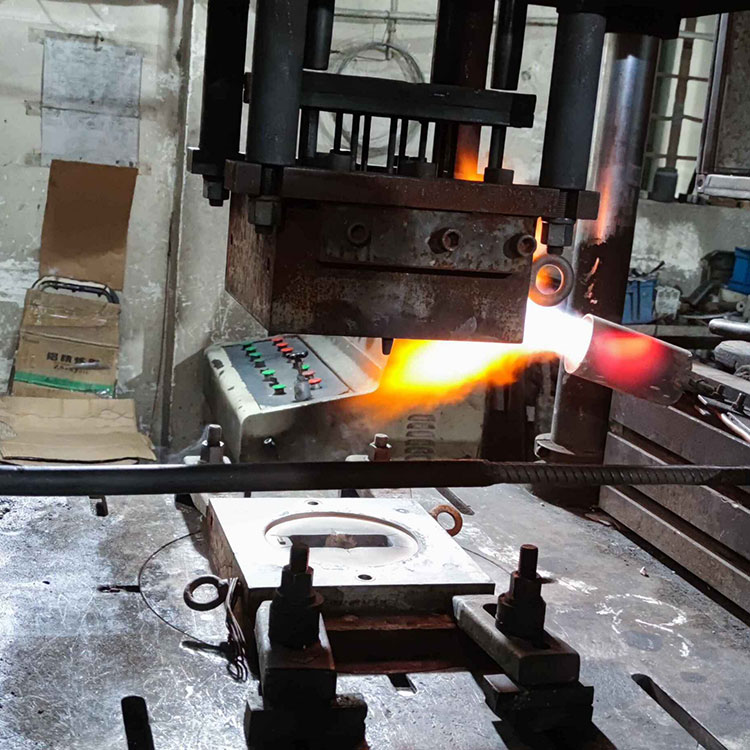
Le moulage sous pression à basse pression est un processus de formage de métal qui utilise une pression de gaz contrôlée pour pousser l'alliage d'aluminium en fusion d'un four de maintien scellé vers un moule permanent. Contrairement à la coulée par gravité, cette méthode permet un remplissage contrôlé de bas en haut et une alimentation sous pression continue pendant la solidification. Ces caractéristiques contribuent à réduire les turbulences, à minimiser certains défauts de coulée, à améliorer l'utilisation des matériaux et à soutenir la production de composants aux propriétés mécaniques constantes. Les applications courantes incluent les roues automobiles, les culasses, les composants de moteur, les roues et les pièces industrielles. Ce guide explique le fonctionnement du processus, ses avantages et ses limites, la sélection des matériaux, le contrôle qualité et les facteurs que les acheteurs doivent prendre en compte lors du choix d'un fournisseur de pièces moulées.
1. Qu’est-ce que le moulage sous pression basse pression ?
2. Comment fonctionne le processus de fabrication ?
3. Quels sont les principaux avantages ?
4. Quelles industries utilisent le moulage sous pression basse pression ?
5. Quels matériaux conviennent ?
6. Comment se compare-t-il aux autres méthodes de casting ?
7. Qu'est-ce qui détermine la qualité du casting ?
8. Comment choisir un fournisseur de moulage ?
9. Questions fréquemment posées
Le moulage sous pression à basse pression, communément abrégé en LPDC, est une technique de moulage en moule permanent dans laquelle une pression de gaz relativement faible force le métal en fusion vers le haut à travers un tube montant et dans une cavité de moule. Le métal remplit la cavité de manière contrôlée et reste sous pression pendant la solidification.
Les alliages d'aluminium sont largement utilisés dans ce processus car ils offrent une combinaison utile de faible poids, de résistance à la corrosion, de conductivité thermique et de résistance mécanique. Le processus est particulièrement adapté aux composants qui nécessitent une intégrité structurelle et une qualité de production reproductible.
Contrairement au moulage par gravité classique, qui repose principalement sur la gravité pour déplacer le métal en fusion dans le moule, le LPDC permet un contrôle actif du processus de remplissage. Par rapport au moulage sous pression à haute pression, il utilise généralement des vitesses de remplissage plus lentes et des pressions d'injection plus faibles.
Selon les informations de Xuxing sur le moulage sous pression à basse pression, le contrôle de la température du métal, de la température du moule, de la vitesse de remplissage et du temps de maintien sous pression est essentiel pour obtenir des pièces moulées en aluminium saines.
Le processus de moulage sous pression à basse pression comporte plusieurs étapes coordonnées. Chaque étape influence la densité, la précision dimensionnelle, l'état de surface et les propriétés mécaniques du composant final.
L'alliage d'aluminium est fondu et porté à une température appropriée. Les opérateurs doivent gérer la propreté et la température de la fonte pour réduire le risque d'inclusions d'oxydes, de porosité liée à l'hydrogène et de solidification prématurée.
Le métal en fusion est conservé dans un four scellé sous la filière. Une pression de gaz contrôlée, généralement fournie par de l'air comprimé ou un système de gaz inerte approprié, pousse le métal vers le haut à travers un tube montant dans la cavité du moule.
Le remplissage ascendant contribue à réduire les turbulences associées à un versement incontrôlé. Le profil de pression réel dépend de l'alliage, de la géométrie du moule, de la hauteur de levage et des exigences des composants.
Une fois la cavité du moule remplie, la pression est maintenue pour aider à introduire le métal liquide dans les régions encore en train de se solidifier. Un timing de pression approprié favorise la solidification directionnelle et peut réduire les défauts liés au retrait.
Une fois que la pièce moulée est suffisamment solidifiée, la pression est relâchée et le moule est ouvert. Le composant est retiré et tous les détourages, traitements thermiques, usinages ou finitions de surface nécessaires sont effectués.
Les méthodes d'inspection sont sélectionnées en fonction de la fonction de la pièce et des exigences du dessin. Des mesures dimensionnelles, une inspection visuelle, des essais mécaniques et un examen radiographique peuvent être utilisés le cas échéant.
LPDC est apprécié pour son équilibre entre contrôle du flux de métal, intégrité de la coulée et efficacité de production. Ses principaux avantages sont les suivants.
Ces avantages ne sont pas automatiques. La propreté des alliages, la conception des moules, la gestion de la température, les conditions de refroidissement et la surveillance des processus doivent tous être contrôlés pour obtenir les résultats requis.
Le moulage sous pression à basse pression est largement utilisé pour les composants en aluminium où la résistance, la cohérence dimensionnelle et la qualité interne fiable sont importantes.
Les applications typiques incluent les roues en aluminium, les culasses, les composants de moteur, les pièces de suspension et certains composants structurels. Ces pièces peuvent nécessiter une combinaison de poids réduit, de résistance à la fatigue et de performances fiables sous des charges répétées.
Les fabricants d'équipements industriels utilisent des boîtiers, des turbines et d'autres composants en fonte d'aluminium qui bénéficient d'un remplissage contrôlé et d'une production de forme proche de la forme finale. Selon la conception, le moulage peut réduire l'usinage requis par rapport à la fabrication d'une pièce entièrement à partir d'un stock solide.
Les composants de pompe, les roues et les pièces associées peuvent bénéficier du processus lorsque leurs exigences en matière de géométrie et d'alliage sont adaptées. Un usinage supplémentaire et des tests de pression ou de fuite peuvent être nécessaires pour les composants exposés aux fluides ou à la pression de fonctionnement.
Des pièces moulées complexes avec des passages internes peuvent être produites à l'aide de noyaux de sable appropriés ou d'autres systèmes de noyaux. Ces fonctionnalités permettent aux ingénieurs de créer des géométries qui seraient difficiles ou coûteuses à fabriquer par usinage seul.
Les alliages d'aluminium font partie des matériaux les plus couramment utilisés pour le LPDC. La qualité appropriée dépend des exigences de résistance du composant, de sa ductilité, de sa résistance à la corrosion, des besoins en matière de traitement thermique et de l'environnement d'exploitation.
| Matériau ou alliage | Caractéristiques typiques | Applications potentielles |
|---|---|---|
| Alliage d'aluminium A356 | Bonne coulabilité, résistance à la corrosion et potentiel de traitement thermique | Roues automobiles, composants structurels et pièces de machines sélectionnées |
| Alliages d'aluminium Al-Si-Mg | Combinaison utile de résistance, de coulabilité et de réponse au traitement thermique | Composants d'ingénierie nécessitant des performances mécaniques |
| Autres alliages d'aluminium appropriés | Les propriétés varient selon la composition et les conditions de transformation | Pièces moulées personnalisées conçues pour des exigences de service spécifiques |
L'A356 est fréquemment envisagé pour les applications qui nécessitent un équilibre entre résistance et ductilité. Cependant, la désignation de l’alliage ne garantit pas à elle seule les propriétés finales. La composition chimique, les conditions de coulée, le traitement thermique et les résultats des inspections influencent tous les performances.
Avant la production, les acheteurs doivent confirmer avec le fabricant les spécifications exactes de l'alliage, les normes de matériaux applicables, les propriétés mécaniques requises et tout traitement post-coulée.
Différentes technologies de coulée répondent à différents objectifs de production. Le meilleur choix dépend de la géométrie des composants, de la demande annuelle, des exigences en matériaux, de l'investissement en outillage et des niveaux de défauts acceptables.
| Facteur de comparaison | Moulage sous pression basse pression | Moulage sous pression haute pression | Moulage sous pression par gravité |
|---|---|---|---|
| Remplissage de métal | Pression contrôlée par le bas | Injection à grande vitesse sous haute pression | Principalement entraîné par la gravité |
| Points forts typiques | Remplissage contrôlé et potentiel de pièces moulées structurelles saines | Vitesse de production élevée et formes complexes à parois minces | Processus et disposition des outils relativement simples |
| Vitesse de production | Généralement modéré à lent | Généralement rapide | Généralement modéré |
| Utilisation des matériaux | Souvent avantageux, selon la conception du moule | Dépend de la conception des coureurs et des pratiques de recyclage | Dépend de la conception du portail et de l'alimentation |
| Traitement thermique | Possible pour les alliages appropriés et les pièces moulées saines | Limité par la porosité et les conditions de traitement pour certaines applications | Possible pour les alliages et la qualité de coulée appropriés |
| Applications typiques | Roues et pièces structurelles en aluminium | Boîtiers, supports et composants à grand volume | Composants généraux en aluminium et pièces industrielles |
LPDC n’est pas automatiquement supérieur à toutes les alternatives. Le moulage sous pression à haute pression peut être préférable lorsqu'une production rapide et des parois minces sont des priorités. Le moulage sous pression par gravité peut offrir un chemin plus simple pour les composants appropriés. Les ingénieurs doivent comparer l’ensemble des exigences de fabrication plutôt que de choisir un processus basé sur un seul paramètre.
Pour une évaluation plus approfondie, consultez les ressources de fabrication de moulage d'aluminium de Xuxing et examinez l'adéquation des solutions de moulage en moule permanent pour l'application prévue.
La fiabilité du moulage sous pression basse pression dépend de l’interaction des propriétés des matériaux, de la conception des outils, de la gestion thermique et des contrôles de production. Plusieurs facteurs méritent une attention particulière.
Pour les composants critiques, un plan qualité peut inclure des rapports dimensionnels, des tests de dureté ou de traction, un examen métallographique et une inspection aux rayons X. Toutes les pièces ne nécessitent pas tous les tests ; le plan d'inspection doit refléter le dessin, les conditions de service et les spécifications du client.
La sélection d’un fournisseur ne se limite pas à comparer le devis initial. Les acheteurs doivent vérifier si le fabricant peut produire de manière cohérente des composants répondant aux spécifications techniques et commerciales requises.
Xuxing, également connue sous le nom de Ningbo Yinzhou Xuxing Machinery Co., Ltd., décrit ses capacités de fabrication dans le moulage sous pression d'alliages d'aluminium à basse pression, le moulage sous pression par gravité, le moulage sous pression haute pression et le moulage d'alliages de zinc. L'entreprise fait état de plus de 17 ans d'expérience dans la fabrication et d'une capacité de production supérieure à 500 pièces par jour. Les acheteurs doivent confirmer la capacité actuelle, la portée technique et les exigences spécifiques au projet directement auprès de l'entreprise.
Pour préparer un devis précis, fournissez au fournisseur des dessins 2D ou des modèles 3D, les exigences en matière d'alliage, la demande annuelle, les spécifications de tolérance, les attentes en matière de finition de surface et toute exigence de test ou de certification.
L'objectif principal est de produire des composants métalliques en remplissant un moule permanent avec un alliage fondu sous une pression de gaz contrôlée. Cette méthode peut améliorer la stabilité du remplissage, réduire certains défauts de coulée et favoriser la production de pièces en aluminium présentant des propriétés mécaniques constantes.
Oui. Le moulage sous pression à basse pression est largement utilisé pour fabriquer des roues en aluminium, car le remplissage et l'alimentation sous pression contrôlés peuvent favoriser une bonne intégrité structurelle et de bonnes performances en fatigue. L'adéquation finale dépend de l'alliage, de la conception de la roue, du traitement thermique et des tests de validation.
Le moulage sous pression à basse pression utilise une pression de gaz relativement faible pour déplacer le métal en fusion dans un moule, généralement par le bas. Le moulage sous pression haute pression injecte le métal rapidement à une pression beaucoup plus élevée. Le LPDC est souvent choisi pour son intégrité structurelle et ses alliages traitables thermiquement, tandis que le HPDC est fréquemment choisi pour ses cadences de production élevées et ses pièces complexes à parois minces.
Oui, certains alliages d'aluminium peuvent subir un traitement thermique, y compris un traitement T6, si la qualité de coulée et la composition de l'alliage sont adaptées. Le fabricant doit vérifier le processus, les paramètres de traitement et les propriétés mécaniques finales par rapport aux spécifications du projet.
Les principaux facteurs de coût comprennent la taille et la complexité des composants, la sélection des alliages, la conception des outils, la quantité de commande annuelle, la durée du cycle de production, l'usinage, le traitement thermique, l'inspection et les exigences de finition. Fournir des spécifications techniques complètes aide les fournisseurs à préparer un devis plus fiable.
Fournissez un dessin de composant ou un modèle 3D, la qualité du matériau, le volume annuel estimé, les dimensions critiques, les exigences de surface, les besoins en traitement thermique et les critères d'inspection. Si la pièce est critique pour la sécurité ou doit résister à des charges de pression ou de fatigue, indiquez clairement les exigences de performance pertinentes.
Le moulage sous pression basse pression offre aux fabricants un moyen pratique de produire des composants en aluminium avec un remplissage métallique contrôlé, une bonne utilisation des matériaux et un potentiel de performances mécaniques fiables. Son efficacité dépend de la sélection du bon alliage, de l’optimisation du moule et du profil de pression, du contrôle de la solidification et de l’application de méthodes d’inspection appropriées. Pour l’automobile, les machines industrielles et d’autres applications exigeantes, l’évaluation de l’ensemble du processus de fabrication est essentielle pour obtenir une qualité constante et des coûts de production compétitifs.
Si vous recherchez des pièces moulées en aluminium personnalisées ou si vous comparez les processus de moulage pour un nouveau projet, Xuxing peut vous aider à explorer les options de fabrication appropriées. Partagez vos dessins, vos besoins en matériaux, vos quantités cibles et vos spécifications de qualité pour discuter des prochaines étapes.Contactez-nousaujourd'hui pour demander un devis et en savoir plus sur les solutions de moulage sous pression basse pression adaptées à votre application.